


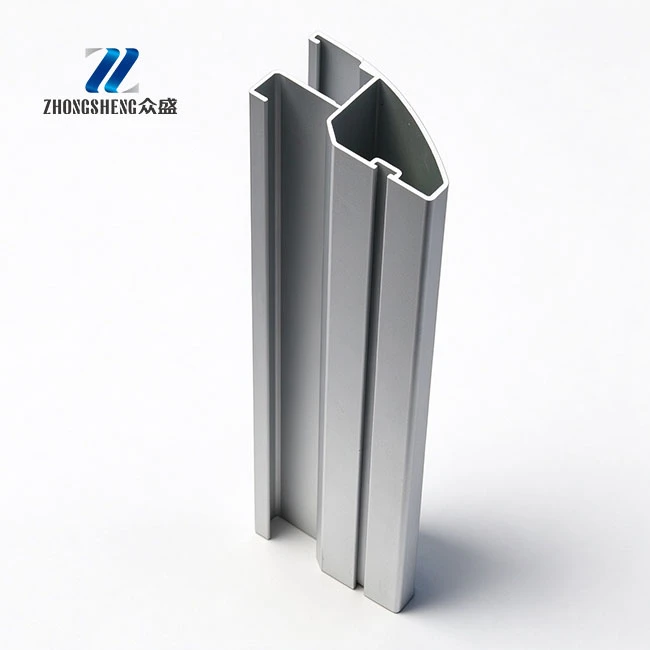
Suulakepuristettujen alumiiniprofiilien mittatarkkuus, joka sisältää seinämän paksuustoleranssin, poikkileikkauksen mitat, suoruuden, kierteen ja kulmapoikkeaman, määrittää suoraan kokoonpanotehokkuuden, tiivistyskyvyn ja valmiin tuotteen saannon. Alumiinin suulakepuristus sisältää pitkän tuotantoprosessin, jossa on useita muuttujia; useat vaiheet raaka-aineesta ikääntymiskäsittelyyn voivat vaikuttaa lopullisiin mittoihin. Keskeisten vaikuttavien tekijöiden tunnistaminen ja kohdistettujen ohjausten toteuttaminen suljetun kierron tarkastusjärjestelmällä ovat olennaisia, jotta kokoonpanovaatimukset voidaan täyttää vakaasti eri sovelluksissa.
I. Keskeiset vaikuttavat tekijät
1. Precision ja Wear
Muotti toimii vertailukohtana profiilin muodostukselle. Ontelon mittapoikkeama, riittämätön laakerin pinnan viimeistely ja elastinen muodonmuutos korkeassa lämpötilassa ja paineessa aiheuttavat suoraan suulakepuristuksen turpoamisen tai kutistumisen ja seinämän paksuuden poikkeamia. Ohutseinäiset ja epäsäännölliset poikkileikkaukset ovat erityisen herkkiä.
2. Alumiiniaihion laatu
Kemiallinen erottuminen, epätasainen raerakenne tai sisäiset viat (sulkeumat, huokoisuus) alumiiniaihiossa johtavat epäyhtenäisiin metallin virtausnopeuksiin suulakepuristuksen aikana, mikä aiheuttaa seinämän paksuuden vaihteluita, poikkileikkauksen vinoa ja kierteen muodonmuutoksia. Korkeaseosteiset lajikkeet ovat erityisen herkkiä raaka-aineen homogeenisuudelle.
3. Ekstruusioprosessi ja laitteiston tarkkuuspoikkeama
Lämpötilan, nopeuden ja sammutuksen tasaisuuden vaihtelut muuttavat metallin virtausnopeuksia, mikä johtaa poikkileikkauksen mittojen epäjohdonmukaisuuteen ja seinämän paksuuden vaihteluun. Riittämätön laitteiston jäykkyys - kuten säiliön epäkeskisyys, riittämätön puristusvoima tai liiallinen ohjauskiskon välys - aiheuttaa systemaattisia suuntakohtaisia seinämän paksuuspoikkeamia.
4. Veto- ja oikaisujärjestelmän poikkeama
Epäsynkroninen veto, jännityksen vaihtelu tai väärä venytyssuhteen asetus (etenkin se, että erottelu ei onnistu seoslaadun mukaan) aiheuttaa profiilin vääntymistä, poikkileikkauksen muodonmuutoksia tai osien mittojen liiallista pienentämistä sekä riittämätöntä oikaisua.
5. Terminen muodonmuutos ikääntymisen aikana
Jäännösjännityksen vapautuminen korkean lämpötilan ikääntymisen aikana aiheuttaa lämpölaajenemista, supistumista ja muodonmuutoksia. Ohutseinäiset, suuren poikkileikkauksen ja poikkileikkaukseltaan avoimet profiilit ovat alttiita merkittäville mittamuutoksille (esim. aukon laajeneminen tai supistuminen); epätasainen uunin lämpötilajakauma heikentää erien välistä mittauskonsistenssia.
II. Mittojen tarkkuuden ohjausmenetelmät
1. Koko prosessin muottihallinta
Varamuodonmuutoskompensointi suunnittelun aikana; Käytä erittäin tarkkaa koneistusta varmistaaksesi ontelon ja laakeripinnan tarkkuuden. Luo muottikäyttökirjanpito, ajoita säännöllinen huolto ja kiillotus pursotusmäärän mukaan ja korjaa tai hävitä kuluneet meistit viipymättä eräpoikkeamien estämiseksi.
2. Raaka-aineiden ja prosessin stabiloinnin valvonta
Käytä homogenoituja aihioita tarkasti erottelun ja sisäisten vikojen hallinnassa. Rajoita aihion lämmityksen, muotin ja ulostulon lämpötilan vaihtelut ±5 asteen tarkkuudella. Aseta vakaat ekstruusionopeudet poikkileikkauksen geometrian perusteella; käytä pientä nopeutta ohutseinäisille monimutkaisille profiileille. Synkronisesti ohjaa online-karkaisun tasaisuutta estääksesi sisäisen jännityksen muodonmuutoksen paikallisista jäähdytysnopeuseroista. Kalibroi säännöllisesti laitteiden koaksiaalisuus ja ohjauskiskon välys jäykkyyden ja toimintatarkkuuden ylläpitämiseksi.
3. Pidon ja oikaisun tarkkuushallinta
Ota käyttöön kaksoisvetoinen synkroninen ohjaus tasaisella nopeudella ja jännityksellä. Aseta venytyssuhteet seoslaadun ja profiilityypin mukaan: 6063-seos 0,8–1,5 % (jopa 2 % suurille kiinteille profiileille); 6061 ja keskivahvista seoksiin 0,8–1,5 %; vähennä edelleen avoimilla profiileilla ja runsasseosteisilla lajeilla. Tämä tasapainottaa taivutuksen ja aallon poistamisen sekä estää poikkileikkauksen vääristymisen ja kaventumisen liiallisesta venymisestä.
4. Ikääntymisen muodonmuutosten ehkäisy
Aseta kohtuullinen vanhenemislämpötila ja pitoaika, jotta vältät liiallisen muodonmuutoksen pitkäaikaisesta käsittelystä korkeassa lämpötilassa. Säilytä uunin lämpötilan tasaisuus ±5 asteessa varmistaaksesi tasaisen kuumennuksen pitkille ja suurille poikkileikkauksille. Käytä erityisiä kiinnittimiä suurille poikkileikkauksille ja avoimille profiileille muodonmuutosten rajoittamiseksi ja valmiiden mittojen vakauttamiseksi.
5. Tarkastus ja prosessipalaute suljettu piiri
Ota käyttöön ensimmäisen tuotteen tarkastusjärjestelmä, jossa on käyttäjän itsetarkistus, prosessien välinen vertaistarkastus ja laaduntarkastajan tarkistus muotin vaihdon tai käynnistyksen jälkeen, ja mittaa poikkileikkauksen mitat, seinämän paksuus ja kulmat ennen erätuotantoa. Varusta tuotantolinjat online-lasermittauslaitteilla profiilien mittojen ja suoruuden reaaliaikaiseen seurantaan sekä välittömään hälytykseen poikkeavuudesta. Käytä SPC:tä (Statistical Process Control) analysoidaksesi ajoittain mittavaihtelutrendejä ja syöttääksesi tulokset takaisin optimoidaksesi suutin- ja prosessiparametrit muodostaen täydellisen "tuotanto-tarkastus-korjaus"-suljetun säätöjärjestelmän.
Suulakepuristettujen alumiiniprofiilien mittatarkkuus perustuu koko prosessin ohjaukseen eikä tuotannon jälkitarkastukseen. Raaka-aineiden, muotin, prosessin, oikaisun ja tarkastuspalautteen vakaa, koordinoitu hallinta on tarpeen, jotta voidaan tuottaa jatkuvasti erittäin tarkkoja profiileja, jotka täyttävät tarkkuuskokoonpanon ja huippuluokan suunnittelusovellusten laatuvaatimukset.